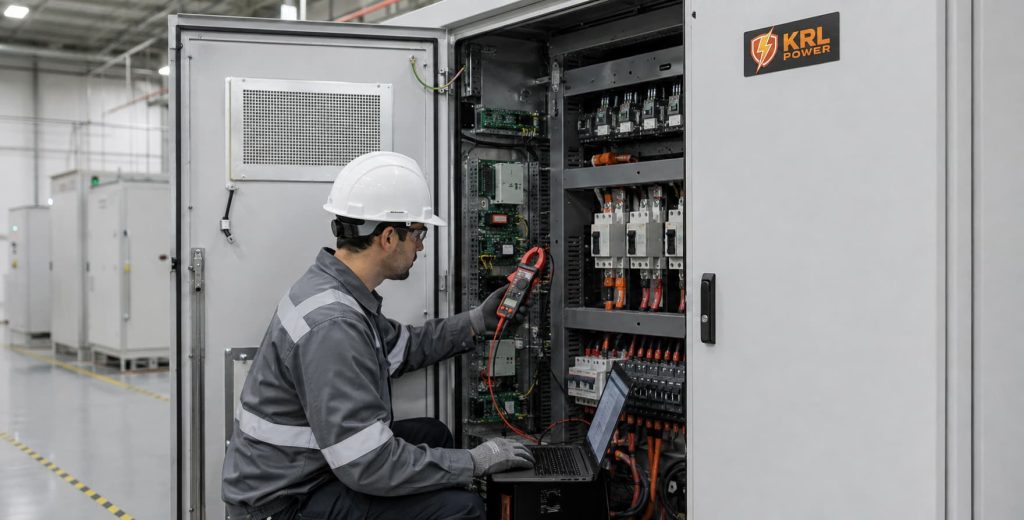
KRL Power accompagne les projets de stockage d’énergie dans les secteurs commercial et industriel, où la livraison ne doit être validée qu’une fois que le système fourni correspond bien à la conception prévue dans le contrat. Dans le cadre d’un projet de stockage d’énergie C&I sur 10 ans, un test d’acceptation en usine (BESS) ne se résume pas à une simple visite d’usine ou à une démonstration générique. Il s’agit de la dernière occasion contrôlée dont dispose l’acheteur EPC de vérifier l’exactitude des équipements, des justificatifs, de la logique de protection, des interfaces et des points en suspens avant que le transport maritime, l’installation sur site et la mise en service ne rendent les corrections plus lentes et plus coûteuses.
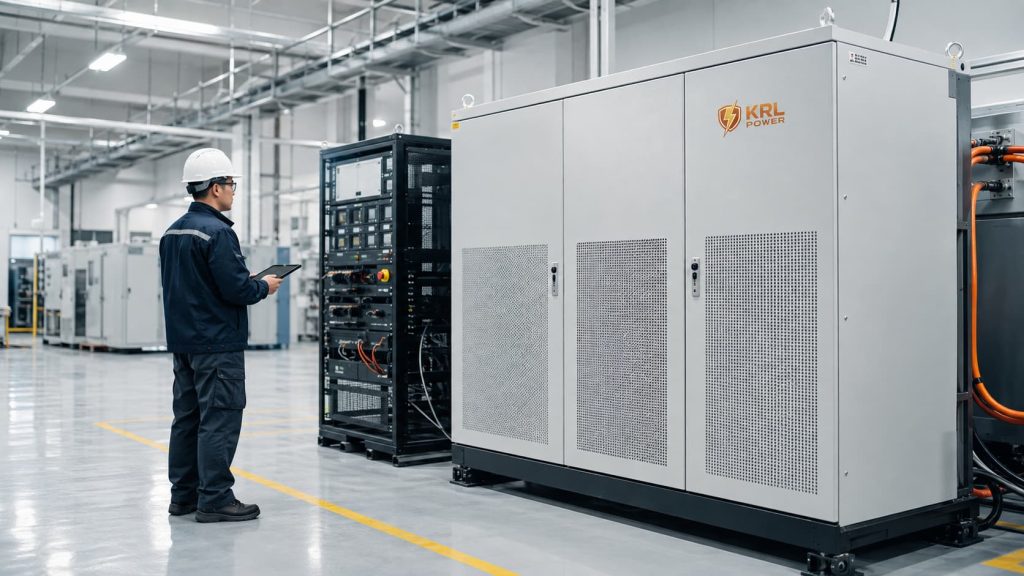
Pour une équipe EPC, l’objectif est simple : quitter l’usine avec un procès-verbal de réception attestant ce qui a été inspecté, ce qui a été validé, les éléments de preuve encore manquants et la personne responsable de chaque action restante. Ce procès-verbal doit correspondre au bon de commande, aux documents approuvés, au schéma unifilaire, au périmètre de la nomenclature, à l’architecture de communication et au plan de test spécifique au projet. Il ne doit pas se fonder sur des photographies d’une armoire similaire ni sur une assurance verbale selon laquelle l’unité de production est équivalente.
- Vérifiez les numéros de série et les références exacts avant de commencer tout test de fonctionnement.
- Convenir des règles relatives à la réussite, à l'échec, à la présence d'un témoin et à la nouvelle évaluation avant la date du FAT.
- Consignez les observations réelles, les valeurs mesurées, les versions logicielles et les exceptions.
- Ne libérez l'équipement qu'une fois que la procédure de fermeture convenue a été consignée.
- Veillez à bien distinguer les éléments de preuve relatifs au FAT des obligations ultérieures liées à la réception du site et à la mise en service du réseau.
Portée du FAT et limites du contrat
Les échecs les plus coûteux lors des essais FAT commencent généralement avant même le premier test. L'acheteur arrive avec une idée générale du système ; l'usine présente ce dont elle dispose ; aucune des deux parties ne compare la configuration finale de production à un calendrier de réception contrôlé. Évitez ce décalage en joignant le plan de FAT au contrat ou au dossier technique approuvé. Ce plan doit préciser le périmètre de l’équipement, la séquence d’essais, les instruments, le dossier documentaire, les critères de réception, les droits des témoins, la procédure en cas d’écart et l’autorité de validation.
| Limite FAT | L'acheteur d'un contrat EPC doit vérifier | Éléments de preuve à conserver |
|---|---|---|
| Identification de l'équipement | Modèle, numéro de série, quantité, options configurées et substitutions approuvées | Photographies, registre des plaques signalétiques, bordereau d'expédition et fiche de configuration signée |
| Architecture électrique | Batterie, PCS, protection, alimentation auxiliaire, arrêt d'urgence, mise à la terre et limites d'interface | SLD approuvé, dossiers de câblage, liste des réglages et rapport d'essai |
| Commandes et communications | BMS, EMS, PCS, SCADA ou interface de passerelle, alarmes, rôles utilisateur et limites de protocole | Registre des versions logicielles, liste des points, captures d'écran et résultats des tests de communication |
| Documents relatifs au projet | Champ d'application des fiches techniques, certificats, manuels, documents d'expédition et conditions de garantie | Index des documents avec version, applicabilité du modèle et points en suspens |
Le portefeuille de produits C&I destinés au grand public de KRL comprend des configurations d'armoires et de conteneurs présentant différentes caractéristiques en matière de puissance, d'énergie, de refroidissement, de protection et de fonctionnement en parallèle. Un acheteur peut se baser sur les pages publiées comme point de départ, notamment Solutions KRL de stockage d'énergie pour les secteurs commercial et industriel, mais une description du projet publiée n'est pas à l'abri d'une erreur dans le fichier FAT. L'enregistrement FAT doit identifier la configuration exacte indiquée dans le devis, y compris les interfaces finales et les options du projet.
Dossier documentaire préalable au FAT
Demandez le dossier de documents suffisamment à l'avance pour pouvoir l'examiner avant votre déplacement ou votre intervention à distance. L'objectif n'est pas de rassembler le plus grand nombre possible de documents, mais d'identifier ceux qui régissent la conception, la qualité, la sécurité, l'expédition et la remise. Si un document est encore à l'état préliminaire, indiquez-le clairement et précisez la date de révision finale requise.
- Spécifications techniques approuvées, périmètre du bon de commande et registre des écarts
- Fiche technique spécifique au modèle, informations figurant sur la plaque signalétique, périmètre de la nomenclature et schéma unifilaire
- Descriptions des interfaces relatives à la batterie, au PCS, au BMS, à l'EMS, à la protection contre les incendies, au refroidissement et aux systèmes auxiliaires
- Copies des certificats indiquant le modèle, la configuration et les limites du marché de destination concernés
- Procédure d'essai en usine, liste des instruments étalonnés, fiches d'essai et critères de conformité/non-conformité
- Méthodes d'emballage, consignes de manutention, documents relatifs aux marchandises dangereuses, responsabilité en matière de transport et consignes de conservation
- Plan de mise en service, périmètre de réception du site, procédure de garantie et interlocuteurs en cas d'escalade technique
Traitez les déclarations figurant sur les certificats avec prudence. Un certificat mentionnant un modèle différent, un boîtier différent ou un échantillon limité à une cellule ne permet pas de valider automatiquement l’ensemble du système livré. Le même principe s'applique aux déclarations de performances publiques. Les pages KRL décrivent des fonctions telles que le BMS, le PCS, l'EMS, le refroidissement, la protection incendie et les interfaces de générateurs dans différents contextes de solution ; la question pertinente est de savoir si la configuration exacte du système et l'ensemble des documents du projet les incluent. Pour les rôles des composants, utilisez Présentation des systèmes BMS, PCS et EMS de KRL à titre d'information générale, puis demandez la carte d'interface spécifique au projet.
Identité du produit et qualité de fabrication
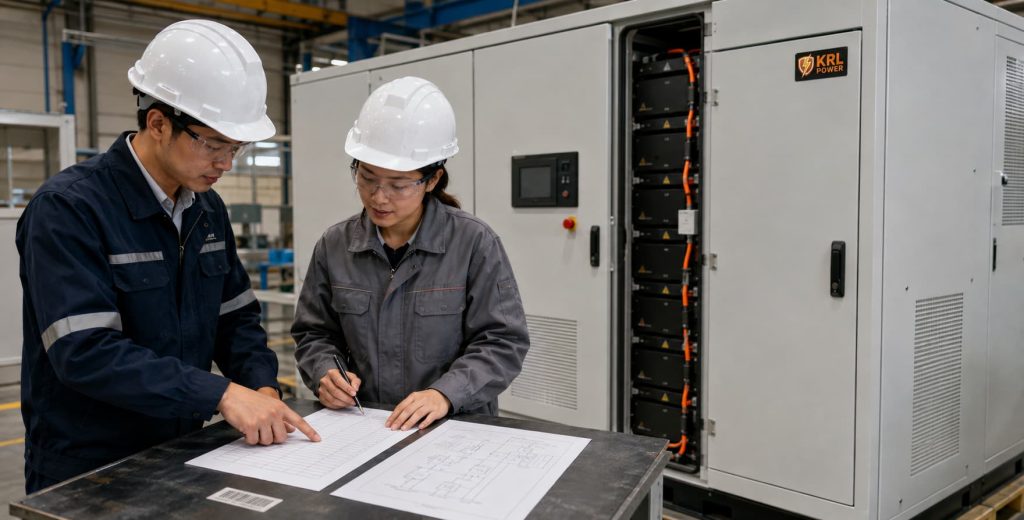
Un test FAT rigoureux commence par la vérification de l'identité, puis porte sur la qualité de fabrication. L’acheteur doit pouvoir établir un lien entre l’armoire présente dans la salle d’essai et la liste d’expédition, la nomenclature finale et la configuration contractuelle. Ceci est particulièrement important lorsqu’un système combine des modules de batterie, un système de contrôle de puissance (PCS), des entrées photovoltaïques, un refroidissement par liquide ou par air, des équipements de lutte contre l’incendie, un système de gestion de l’énergie (EMS) et une interface de générateur. Une démonstration de mise sous tension réussie ne remplace pas ce contrôle de traçabilité.
- Vérifiez que les numéros de série de l'armoire de commande, du rack de batteries, du PCS et du contrôleur correspondent à ceux figurant dans le registre de réception.
- Vérifier l'état du boîtier, les étiquettes, le cheminement des câbles, les raccordements, la mise à la terre, les panneaux d'accès, les joints d'étanchéité et les espaces libres nécessaires à l'entretien.
- Vérifiez que les options installées correspondent à la nomenclature approuvée et que les remplacements sont consignés par écrit.
- Vérifier la conformité des raccordements des systèmes de refroidissement, de protection contre l'incendie et des équipements auxiliaires par rapport aux plans approuvés.
- Répertoriez les étiquettes manquantes, les défauts de fabrication, les lacunes dans la protection lors du transport et les couvertures incomplètes dans la liste des points à régler.
Lors du choix de la profondeur d'échantillonnage, privilégiez les risques liés au projet plutôt qu'une démonstration pratique. Une seule armoire peut suffire pour un lot reproductible uniquement si le contrat définit les bases du contrôle de production et la traçabilité. Dans le cas d’une première intégration de ce type, d’une interface EMS sur mesure ou d’un projet à charge critique, l’acheteur peut exiger un périmètre d’assistance plus détaillé. Les équipes EPC chargées d’évaluer l’architecture des armoires peuvent également examiner Guide KRL sur les onduleurs pour le stockage d'énergie, tout en veillant à ce que les critères d'acceptation FAT restent liés au modèle d'onduleur prévu dans le contrat.
Protection électrique et essais fonctionnels
Les essais fonctionnels doivent vérifier la séquence de commande convenue, et non pas simplement démontrer qu'un écran s'allume. La procédure de test doit définir les conditions préalables, la réponse attendue, le résultat mesuré et la méthode de rétablissement pour chaque séquence. Les études du réseau sur site, l’autorisation finale des services publics et les performances du site à pleine charge peuvent rester de la responsabilité du client ; il convient de consigner cette limite plutôt que d’essayer de simuler toutes les conditions du site dans un atelier d’usine.
| Zone de test | Thème : l'acceptation des personnes en surpoids | Décision de mise en liberté |
|---|---|---|
| Mise sous tension et mise hors tension | Démarrage défini, arrêt normal, arrêt d'urgence, réinitialisation de l'alarme et séquence de reprise en toute sécurité | Tous les états requis réagissent comme prévu et sont enregistrés |
| Chaîne de protection | Alarmes, déclenchements, verrouillages, comportement en cas de perte de communication et limites de l'arrêt d'urgence configurés | Chaque fonction vérifiée fait l'objet d'un rapport « réussite/échec » et les fonctions non résolues ne peuvent pas être mises en production. |
| Contrôle de la batterie et du système de contrôle de puissance (PCS) | Échange d'états, logique d'activation, limites de fonctionnement et signalisation des défauts au niveau de l'interface convenue | Les informations fournies permettent d'identifier la version du logiciel et la configuration testée |
| Communications | Points BMS/PCS/EMS ou SCADA requis, horodatages, autorisations de commande et visibilité des alarmes | La liste des points a été vérifiée ou il existe un itinéraire de fermeture à distance/par satellite documenté |
| Auxiliaires | Refroidissement, interface avec le système de protection contre les incendies, appareils de chauffage ou système CVC s'ils sont inclus, et réponse aux alarmes de l'alimentation auxiliaire | Les limites du contrat et la réponse observée sont claires |
Ne transformez pas les affirmations générales en critères d'acceptation. Par exemple, une déclaration en ligne concernant la rapidité de commutation, l'efficacité ou la sécurité du système peut aider à identifier une question, mais le FAT doit préciser la configuration, la méthode, les conditions, l'instrument et la limite d'acceptation approuvés. Pour une analyse de l'architecture de sécurité qui doit être étayée par des preuves spécifiques au modèle, voir Présentation générale de KRL sur la sécurité des batteries.
Déclaration des données FAT et autorisation d'expédition
Un acheteur EPC ne doit pas clore le FAT par une conclusion verbale. Le dossier de remise doit permettre de réaliser un audit ultérieur sans avoir à faire appel aux personnes ayant participé aux essais. Il doit inclure la procédure approuvée, le registre de configuration final, les formulaires d'essai remplis, la traçabilité des instruments, des photographies le cas échéant, le registre des points en suspens, les validations des écarts, ainsi que les signatures ou validations électroniques des parties autorisées.
- Classe A : obstacle à l'expédition — élément ayant une incidence sur la sécurité, la fonctionnalité prévue par le contrat, l'identité, la documentation ou la certification requise.
- Classe B : fermeture contrôlée avant expédition — article pouvant être fermé avant l'emballage lorsque les éléments de preuve et le propriétaire sont identifiés.
- Classe C : élément au stade du chantier — élément explicitement transféré vers la phase SAT ou de mise en service, accompagné d’une méthode d’essai, du nom du propriétaire, d’une date et d’une délimitation commerciale.
- Sans catégorie : une promesse verbale — ne la considérez pas comme finalisée tant qu'elle n'a pas été inscrite dans le registre des actions signées.
Cette classification protège les deux parties. Elle empêche l’acheteur EPC de bloquer l’expédition en raison d’un test effectué uniquement sur site, et elle empêche le fournisseur d’expédier un produit présentant une non-conformité connue en usine sans qu’une solution ait été convenue. La même rigueur s’applique aux documents de livraison. Si le projet implique une logistique internationale, les responsabilités en matière d’emballage et de transport doivent être clairement désignées plutôt que simplement supposées. L’expérience de KRL dans les projets C&I internationaux constitue un contexte pertinent dans Pourquoi les entreprises internationales choisissent les systèmes KRL Power C&I, mais chaque commande doit tout de même faire l'objet d'un bon d'expédition et d'un bon de réception distincts.
Responsabilités de la FAT et du site en matière d'acceptation
Les tests FAT et SAT ont des objectifs différents. Le test FAT permet de valider la configuration de fabrication et les séquences de test en usine convenues. Le test SAT permet de vérifier le système installé, le câblage local, les dispositifs de sécurité sur site, le comportement du réseau ou du groupe électrogène, les communications et l'environnement d'exploitation réel. Les projets les plus fiables définissent ces deux aspects avant les essais en usine, afin qu'une limitation inhérente à la fabrication ne soit pas interprétée à tort comme une défaillance du produit et qu'un problème sur site ne soit pas reporté indéfiniment.
| Généralement vérifié lors du test FAT | Généralement validé lors du SAT | Limites du document |
|---|---|---|
| Identité de production, montage contrôlé, fonctions des armoires, alarmes locales, communications internes et séquences de simulation convenues | Câblage du site, mise à la terre, interfaces avec les travaux de génie civil, exigences relatives aux réseaux de services publics, comportement des groupes électrogènes, intégration du système SCADA et fonctionnement en charge réelle | Quelle partie fournit les équipements d'essai, les simulateurs, les autorisations, le personnel et la signature de réception définitive ? |
| Registres d'usine, état de préparation à l'expédition, conservation et justificatifs d'emballage | Qualité de l'installation, mise sous tension, performances dans les conditions réelles du site et formation à la prise en charge | Date de début de la garantie, procédure de signalement des défauts et justificatif de clôture |
Pour les projets combinant énergie solaire, stockage, diesel ou charges critiques, le plan SAT doit également définir les modes de fonctionnement et la priorité des commandes. Ces interfaces revêtent souvent une importance plus grande qu’une simple comparaison générique des capacités. Le contexte d’application pertinent figure dans Exemple de micro-réseau hybride diesel-électrique industriel de KRL et Le projet de stockage d'énergie pour la recharge des véhicules électriques de KRL. Les cas d'utilisation ne remplacent pas le calendrier de réception ; ils aident les équipes EPC à identifier les interfaces qui nécessitent un test au niveau du projet.
Décision d'achat avant expédition
Un BESS FAT prend toute sa valeur lorsqu’il transforme l’incertitude en une décision maîtrisée. L'acheteur ne recherche pas une présentation irréprochable. Il recherche un dossier traçable qui présente le système tel qu'il est, confirme les essais convenus, identifie les risques résiduels et attribue chaque action à un responsable désigné. Ces éléments protègent le maître d'œuvre EPC, le maître d'ouvrage, le fournisseur et l'équipe de mise en service.
- Release the shipment when all shipment blockers pass and all remaining actions have documented owners and dates.
- Hold the shipment when configuration identity, safety function, required document applicability, or contractual test evidence remains unresolved.
- Move only defined site-stage items to SAT, with an agreed test method and commercial boundary.
- Request KRL technical clarification when the final quotation, SLD, product configuration, and FAT evidence do not align.
The buyer’s leverage is greatest before shipment, but the process should remain factual and fair. Use the same FAT template for every qualified supplier, require evidence that applies to the actual project, and score the response against the approved acceptance schedule. For wider project-design context, review KRL’s commercial energy-storage design guide et KRL’s C&I system-selection guide.